窑与烧成:还原、柴烧与窑变
窑炉决定三件事:颜色、胎体致密度和釉面特质。原料中的铁在缺氧时呈青绿色(青瓷),氧气充足时呈黄色或褐色。柴烧因落灰和不可预测而受人推崇,但没有证据表明它会改变茶的味道。

- 氧化气氛:
- 一氧化碳低于2%:铁呈黄色,胎体红褐色
- 还原气氛:
- 一氧化碳4%以上:铁呈青绿色,胎体灰色
- 紫砂:
- 龙窑1100–1200°C,40–42小时
- 瓷器:
- 约1300°C,吸水率约0.5%
- 建盏:
- 1300°C以上,电窑加松柴
- 柴烧风味:
- 暂无经证实的数据
用同一种泥、同一种釉做成的两只杯子,出窑后可能毫不相像。一只是深沉的灰绿色,另一只是黄色。差别不在拉坯的转盘上,而在窑室里发生的事:氧气有多少,温度升到多高,降温有多快。
对泡茶的人来说,烧成重要有两个原因。它决定胎体的致密度,而致密度又左右壶的材质特性。它也解释了为什么有些器物以“柴烧”之名卖出两倍的价钱。
气氛:氧化与还原
几乎每一种泥和釉里都有铁。铁烧成什么样,取决于窑里的空气。
在氧化气氛中,氧气足以让燃料完全燃烧。铁保持三价,呈偏黄的色调,铜则呈绿色。在还原气氛中,空气不足,一氧化碳和氢气会从氧化物中夺走氧。铁变为二价,转向青绿色,铜则变红。1
日本一家市级陶瓷实验室按一氧化碳含量划定阈值:达到2%时,烧成已不属于氧化;4%起为还原,8%起为强还原,一氧化碳超过10%时会冒黑烟。同一种含2%氧化铁的釉,氧化焰下呈黄色,还原焰下则是淡青色的青瓷。胎体也随之改变,由红褐色变成灰色。
在一项针对有田釉的实验中,1300°C时若没有一氧化碳,铁仍为三价,颜色是灰黄色。一氧化碳含量0.5%时,85.9%的铁为二价;1%时为95.6%;4%时则全部为二价,颜色是青绿色。这一梯度说明了青瓷为何如此依赖窑内的抽力。
釉色并不是胎土的配方,青瓷就是很好的例子。南宋和元代龙泉的梅子青釉,Fe₂O₃含量只有0.90–0.93%。它的深邃来自约1毫米厚的釉层和还原气氛,而不是多出来的铁。
温度:越热越致密
烧成决定泥能不能变成胎体。700–800°C得到的是陶器,吸水率超过10%。炻器在1200–1300°C烧成,瓷器约1300°C,吸水率接近0.5%。灰釉从约1250°C开始熔融。
茶器涵盖整个温度区间:
- 宜兴紫砂,龙窑:1100–1200°C,40–42小时;
- 朱泥,宜兴最“嫩”的泥料:约1040°C,不超过1060°C,缓慢降温;
- 南宋官窑:还原焰中约1220°C;
- 建盏:1300°C以上;
- 龙泉青瓷:最高1310°C。
对茶壶来说,这里的关键数字不是温度,而是吸水率。GB/T 10816-2024规定紫砂壶和紫砂杯的吸水率不得超过6.0%,并要求器物经受得住从180°C移入20°C水中的骤冷。还原对紫砂有害:它会把熔体开始形成的温度拉低到约1100°C,富含铁的胎体便会发黑、起泡,并带上烟炱状夹杂物。所以紫砂在氧化焰中烧成,设计烧成温度为1150–1180°C。孔隙率又会影响壶对茶汤的作用。
窑里的温度并不总是用度数来读。奥顿测温锥测的是热功:以每小时60°C升温时,6号锥在1222°C软倒,10号锥在1285°C软倒;以每小时150°C升温时,同样的锥分别在1243°C和1305°C软倒。宜兴的窑工用日本的SK测温锥:在烧紫砂的隧道窑里,上部约1180°C(SK 2.5),下部约1150°C(SK 1)。
窑炉:从龙窑到电窑
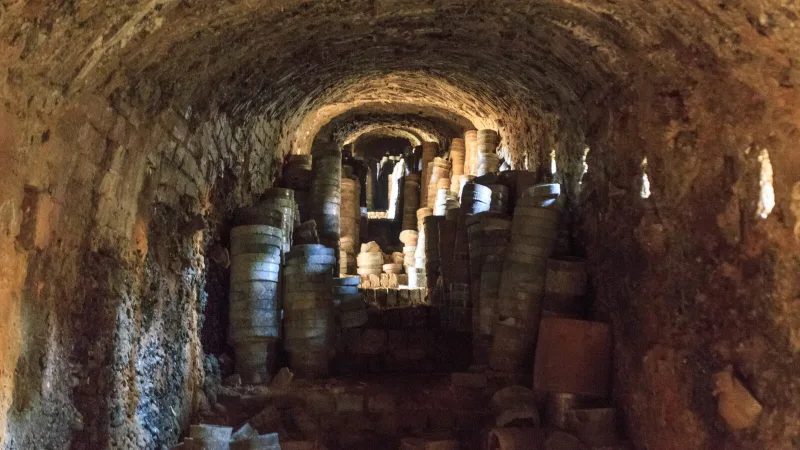
几个世纪以来,华南的陶工用龙窑烧制,这是一条砖砌的长隧道,建在10–16°的坡上,火焰沿窑床前行。浙江上虞的发掘表明,龙窑可能早在商代就随炻器一同出现,到十二世纪,有些窑长超过135米。烧的是松木和竹子。宜兴前墅的龙窑长43.4米,烧约40小时,温度可达1200°C。据看窑人说,那里烧一窑最多要花一百万元。
窑内受热不均,窑工便因势利导。在宜兴,窑头受热较少,放小件的肥泥器物,窑尾放大件日用器。
自明代晚期起,景德镇使用蛋形窑(镇窑)。单个火膛位于宽大的前端,窑室向后收窄,烟囱独立在外。器物装在匣钵里,放在沙底上。2020年代在一座复原窑上进行的实验记录了烧成制度:干燥2–3小时,氧化升温8–9小时,还原11–12小时,每4–6分钟投一次柴,共21–24小时。2沿窑长方向温差达150°C,沿高度方向达50°C,所以最热的区域留给了开片釉。
在日本,穴窑是单室窑,火膛和装窑的空间没有分开。登窑于桃山时代从朝鲜半岛传入,是沿坡向上排列的一串窑室,最多15间。穴窑降温快,烧出的结果千差万别。登窑升温和降温都慢,热量利用得更充分。备前有一座窑长超过50米。
从20世纪50年代到90年代,工业转向了煤、油、气和电。宜兴的龙窑烧紫砂一直用到1957年,1973年出现了烧油的隧道窑。现代的推板式燃气隧道窑能让器物在14小时内烧成,温度1150–1180°C。电窑每个周期约一天,不留火痕,所以紫砂烧得均匀,不过上下温差很大。龙泉青瓷自2000年起用气烧。
柴烧回归,成为匠人的选择
景德镇在20世纪90年代中期前后熄灭了柴窑,后来私人作坊又开始建小型柴窑。自2009年起,当地的柴烧作为非物质文化遗产受到保护。如今一千多座窑中约有二十座柴窑在工作,不到2%。在台湾,柴烧运动兴起于20世纪70年代铜锣的Hanbao窑和水里的蛇窑。早先的陶工把落下的灰看作脏东西:据说有人把整整一车烧坏的器物倒进了溪里。
为什么要用柴烧?灰落在器物上,熔成天然的釉;火焰留下痕迹,迎火的一面与背火的一面各不相同。这些都无法精确重现,意义也正在于此。
柴烧对茶有什么客观益处,至今没有证据。梧州的一位窑师指出,对素白瓷来说,气烧和电烧反而去掉了落灰造成的瑕疵。龙泉和建盏的匠师建议保留一两座柴窑用于展示,平时主要用气烧。钧窑的匠师则认为,没有柴就没有真正的窑变。
窑变:没人计划的斑点
窑变窑变釉色和纹样在窑中因火焰、温度、落灰和窑内气氛而发生的变化。狭义上指钧釉上的斑点。(日语写作窯変)狭义上指钧釉上的斑点,广义上指釉色和纹样在窑中发生的任何变化。宜兴的工艺技术人员认为,只有龙窑才有真正的窑变,因为其中氧化区和还原区紧挨着并存。建盏匠人Sun Jianxing在电窑和气窑中做到了还原。钧窑匠师Liu Hongsheng称窑为“瓷之母”,并说柴、煤、气烧出的釉看上去各不相同。一位钧窑匠师改建窑炉后,用柴量从5吨降到0.5吨,烧成时间从40小时缩短到10小时。
所以“窑变只能来自柴烧”仍是陶工之间的争论,而不是已被证实的事实。
建盏最能体现窑的作用。它的釉含氧化铁4.10–8.35%。约1240°C时氧化物分解并释放氧气,气泡把铁带到表面,冷却时ε-Fe₂O₃晶体生长。据建阳的一位匠人说,釉在约1180°C封闭,约1310°C形成油滴,1325°C以上出现兔毫。电窑自己造不出还原气氛,所以他用手往里投含松脂的松柴。
看窑痕,以及买的时候问什么
有几个值得了解的迹象:
- 无釉紫砂上的火痕和局部亮光,说明受过明火直接灼烧。在匣钵里或电窑中不会出现。宜兴从明代中期开始使用匣钵,以消除火痕。
- 釉下断面发灰、无釉的足部泛红,说明先经过还原,随后表面又被再氧化。
- 官窑的“紫口铁足”,官窑是宋代名窑之一:口沿处釉层薄,透出深色的胎,露胎的足部发红。
- 用低温烧成、化学着色的胎料做成的紫砂,在龙窑里会起泡,长出“针”,技术人员就靠这一点把它分辨出来。
也有伪造出来的效果。预先涂好的仿灰釉冒充天然落灰。把器物倒置再烧一次,会弄乱火痕。仅凭青瓷的颜色,既不能证明年代,也不能证明真伪:同一座窑里,不同位置的器物可以从绿色烧到褐色。
价格同样能说明问题。在建水的一家作坊,一只毫无瑕疵的柴烧罐,价格是同样器形气窑烧成品的两倍。一位台湾陶艺家说,柴烧作品只有从泥到烧成全由一人完成,才算他自己的作品。按别人的指示做的是集体作品,送到别人窑里烧的,就不再是他的了。
日本的器物同样适用这些问题,只是要结合各自的传统:在备前和信乐,天然灰釉来自穴窑和登窑的烧成。常滑与万古的器物烧法则大不相同。
常见问题
柴烧会改变茶的味道吗?
没有经证实的数据表明会。柴烧带来灰釉、火痕,以及迎火面与背火面的差异,台湾的陶艺家看重它的质感和色彩。所查阅的资料都没有测量茶汤本身,因此比较稳妥的看法是:影响体现在视觉和触感上。
怎样分辨柴烧杯和气烧杯?
光看外观无法可靠分辨:有些陶工会在气窑和电窑里追求柴烧的外观。天然灰釉来自自行落下的灰,而预先涂好、用来仿灰釉的釉料往往显得过于均匀。可以问问卖家用的是哪种窑。
电窑能做还原烧吗?
可以,用丙烷燃烧器,或者向窑室里手工投放燃料,一些建盏匠人就是这样做的。问题在于频繁还原会让发热元件损耗得更快。
-
Jiang C., Wu J. 等。以实验考古解读景德镇蛋形窑的烧成技术逻辑。npj Heritage Science,2026年。在一座已完成百余次生产烧成的试验窑上进行了三次完整烧成。 ↩